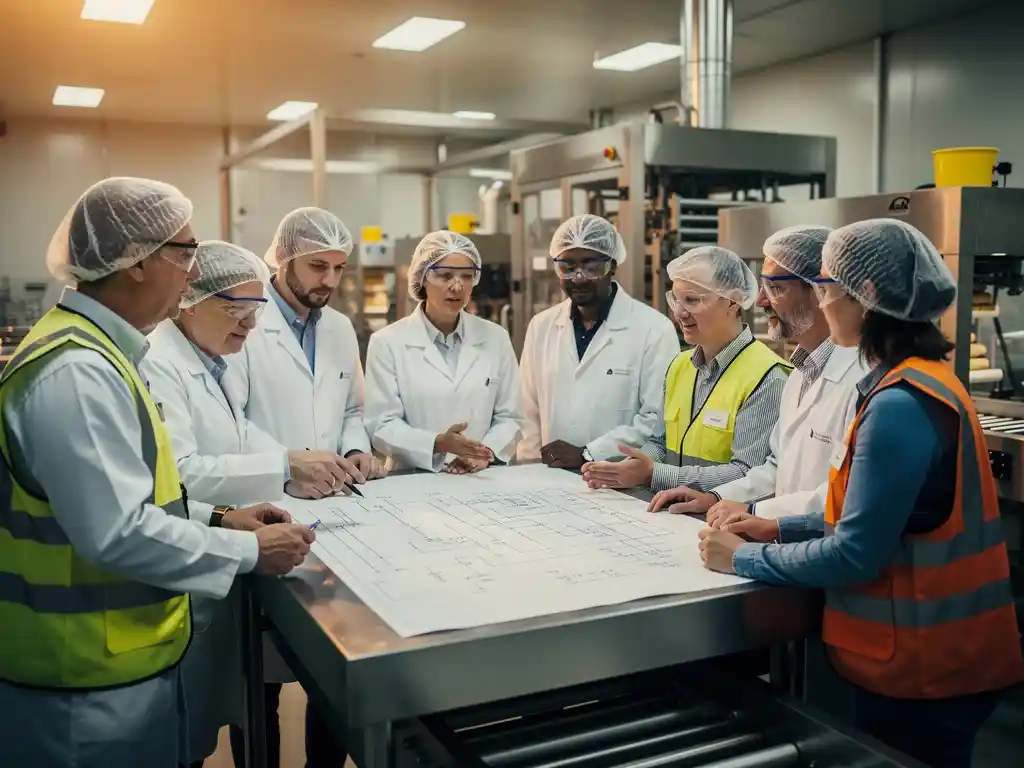
Bij het implementeren van een nieuwe productielijn in een voedingsfabriek moet je minimaal de volgende partijen betrekken: productie, techniek, kwaliteit en voedselveiligheid, inkoop, en de mensen op de werkvloer zelf. Hoe groter de impact op de bestaande processen, hoe eerder je ook een externe technisch adviseur nodig hebt. De juiste mensen op het juiste moment aan tafel halen is wat het verschil maakt tussen een soepele oplevering en een project dat vertraging oploopt. In dit artikel beantwoorden we de meest gestelde vragen over wie er betrokken moet worden en wanneer.
Welke afdelingen zijn onmisbaar bij een nieuwe productielijn?
Bij een nieuw productielijnproject in een voedingsfabriek zijn productie, techniek, kwaliteit en inkoop de vier afdelingen die je altijd aan tafel wilt hebben. Zonder hun input mis je ofwel de technische haalbaarheid, ofwel de operationele realiteit, ofwel de wettelijke vereisten die gelden voor voedselproductie.
Productie weet hoe de vloer werkt, waar knelpunten zitten en welke aanpassingen realistisch zijn zonder de lopende output te verstoren. Techniek vertaalt de wensen naar werkende systemen en bewaakt de technische haalbaarheid. De kwaliteitsafdeling zorgt dat de nieuwe lijn voldoet aan de eisen rondom voedselveiligheid, traceerbaarheid en hygiëne. En inkoop is betrokken omdat materialen, componenten en leveranciers vroeg in beeld moeten zijn, zeker bij lange levertijden.
Afhankelijk van de schaal van het project voeg je daar ook HR en finance aan toe. HR omdat nieuwe apparatuur vaak vraagt om omscholing of uitbreiding van het team. Finance omdat de scope van een technisch project in de voedselproductie direct invloed heeft op het investeringsbudget en de terugverdientijd.
Wanneer moet je een externe technisch adviseur betrekken?
Betrek een externe technisch adviseur zodra het project verder gaat dan standaard onderhoud of vervanging. Als je een nieuwe productielijn implementeert, processen aanpast, of te maken krijgt met complexe regelgeving, dan is externe expertise geen luxe maar een praktische noodzaak.
Veel voedingsbedrijven hebben intern goede operators en technici, maar missen de specialistische kennis voor het ontwerpen van nieuwe lijnen, het beoordelen van risico’s bij actieve productie, of het doorvertalen van wensen naar technische specificaties. Een externe adviseur brengt die kennis mee zonder dat je iemand in vaste dienst hoeft aan te nemen.
De timing is belangrijk. Hoe eerder je een adviseur inschakelt, hoe meer invloed hij of zij heeft op de scope. Als je pas iemand betrekt nadat de beslissingen al zijn genomen, betaal je voor het repareren van keuzes in plaats van het maken van de juiste keuzes. Bij het plannen van een technisch project in de voedselproductie geldt: vroeg schakelen is goedkoper dan laat corrigeren.
Wat is de rol van de technisch manager bij de implementatie?
De technisch manager is de verbindende schakel tussen de strategische doelstellingen van het bedrijf en de technische uitvoering op de vloer. Hij of zij bewaakt dat de technische keuzes aansluiten op de operationele realiteit en dat het project binnen de gestelde kaders blijft.
In de praktijk betekent dat: de technisch manager stelt de scope vast, beoordeelt offertes en technische ontwerpen, en is het aanspreekpunt voor zowel interne afdelingen als externe partijen. Hij of zij neemt beslissingen op het raakvlak van techniek en bedrijfsvoering, zoals welke machines worden aangeschaft, hoe de integratie in de bestaande lijn eruitziet en wat de impact is op de planning.
Een veelgemaakte fout is dat de technisch manager te laat in het project betrokken raakt, of juist te diep in de details duikt en het overzicht verliest. De sterkste technisch managers bewaken het grotere plaatje en delegeren de uitvoeringsdetails aan de juiste mensen.
Hoe betrek je operators en productiemedewerkers vroeg in het proces?
Operators en productiemedewerkers betrek je het beste al in de scopingfase, voordat er technische keuzes zijn gemaakt. Zij werken dagelijks met de machines en processen en weten precies waar de knelpunten zitten die niet in rapporten staan. Hun input voorkomt ontwerpfouten die later duur zijn om te corrigeren.
Praktisch gezien doe je dit door een of twee ervaren operators mee te laten denken in werkgroepen of korte interviews. Vraag ze niet naar hun mening over de technische oplossing, maar naar hun ervaring met het huidige proces: wat gaat goed, wat kost onnodig tijd, waar gaat het regelmatig mis? Die antwoorden zijn goud waard voor iedereen die de nieuwe lijn ontwerpt.
Vroege betrokkenheid heeft ook een ander voordeel: medewerkers die meegedacht hebben over een nieuwe lijn, accepteren de verandering sneller. Weerstand op de werkvloer is een van de meest onderschatte projectrisico’s bij het aanpassen van een voedselproductielijn. Door mensen vroeg te betrekken, verklein je dat risico aanzienlijk.
Welke compliance- en veiligheidseisen bepalen wie er aan tafel moet?
In de voedingsindustrie bepalen voedselveiligheidsstandaarden zoals HACCP, BRC en IFS wie er verplicht betrokken moet worden bij een nieuwe productielijn. Daarnaast gelden er eisen vanuit arboveiligheid, omgevingsvergunningen en in toenemende mate ook vanuit CSRD-rapportage voor bedrijven die leveren aan grote opdrachtgevers.
Concreet betekent dit dat je naast de technische en operationele mensen ook een kwaliteitsmanager of voedselveiligheidscoördinator aan tafel wilt. Die persoon beoordeelt of het nieuwe ontwerp voldoet aan de hygiëne-eisen, of er nieuwe risicoanalyses nodig zijn, en of de documentatie op orde is voor audits.
Afhankelijk van de omvang van het project kan ook een HSE-verantwoordelijke (Health, Safety and Environment) betrokken worden. Bij aanpassingen aan actieve productielijnen geldt bovendien dat de veiligheid van medewerkers tijdens de bouw en ingebruikname geborgd moet zijn. Dat vraagt om een duidelijk site execution plan en afstemming met de mensen die verantwoordelijk zijn voor veiligheid op de locatie.
Hoe voorkom je dat het project vertraging oploopt door miscommunicatie?
Miscommunicatie is een van de meest voorkomende oorzaken van vertraging bij technische projecten in de voedselproductie. Je voorkomt het door één duidelijk aanspreekpunt te benoemen dat overzicht houdt over alle betrokken partijen, en door afspraken over scope, planning en verantwoordelijkheden schriftelijk vast te leggen voordat de uitvoering begint.
In de praktijk gaat het mis wanneer verschillende afdelingen of partijen andere aannames hebben over wat er gebouwd wordt, wie wat beslist, en wat de prioriteiten zijn. Een scopedocument dat door alle betrokkenen is goedgekeurd, is daarvoor de meest effectieve oplossing. Zo weet iedereen wat er afgesproken is en voorkom je discussies halverwege het project.
Regelmatige en gestructureerde communicatie is minstens zo belangrijk. Wekelijkse afstemming tussen de technisch manager, de uitvoerende partij en de sleutelpersonen op de werkvloer zorgt dat problemen vroeg gesignaleerd worden. Wacht niet tot een probleem groot is voordat je het bespreekt.
Bij Alpha Pro geloven we dat een goed project staat of valt met de juiste mensen op de juiste plek. Daarom werken wij met het linking pin-principe: één aanspreekpunt dat met jou zorgt dat ieder project met de juiste mensen en naar wens uitgevoerd wordt. Wil je weten hoe we dat aanpakken? We denken graag met je mee. Bekijk onze engineering en contracting diensten of neem direct contact op.
Veelgestelde vragen
Hoe bepaal je de juiste projectleider voor een nieuwe productielijn in een voedingsfabriek?
De juiste projectleider combineert technisch inzicht met sterke communicatieve vaardigheden en heeft ervaring met multidisciplinaire projecten. In de voedingsindustrie is het belangrijk dat deze persoon ook affiniteit heeft met voedselveiligheidsstandaarden en operationele continuïteit. Kies iemand die zowel op strategisch als uitvoerend niveau kan schakelen, en die door alle betrokken afdelingen serieus genomen wordt. Als die persoon intern niet beschikbaar is, is een externe technisch projectleider een goede optie.
Wat zijn de meest gemaakte fouten bij het samenstellen van een projectteam?
De meest voorkomende fout is dat de werkvloer te laat of helemaal niet betrokken wordt, waardoor praktische knelpunten pas tijdens de uitvoering zichtbaar worden. Een tweede veelgemaakte fout is het ontbreken van een duidelijk besluitvormingsproces: als niet helder is wie welke beslissingen neemt, ontstaan er vertragingen en conflicten tussen afdelingen. Tot slot wordt de kwaliteits- en voedselveiligheidsafdeling soms pas aan het einde betrokken voor een ‘check’, terwijl hun input al in de ontwerpfase cruciaal is.
Hoe ga je om met weerstand van medewerkers die niet willen veranderen?
Weerstand is bijna altijd een signaal dat mensen zich niet gehoord of niet voorbereid voelen, niet dat ze per se tegen verandering zijn. De effectiefste aanpak is vroege betrokkenheid combineren met duidelijke communicatie over het waarom van de verandering. Leg uit wat de nieuwe lijn voor hen betekent in de praktijk, welke training er beschikbaar is, en hoe hun werkdag eruit ziet na de implementatie. Medewerkers die begrijpen wat er verandert en waarom, stappen veel sneller mee.
Wanneer is het slim om een externe partij de volledige projectcoördinatie te laten overnemen?
Een externe partij de volledige coördinatie laten overnemen is zinvol wanneer de interne capaciteit ontbreekt om een complex project naast de dagelijkse productie te managen. Dit geldt ook wanneer het project specialistische kennis vereist die intern niet aanwezig is, of wanneer er meerdere leveranciers en disciplines tegelijk aangestuurd moeten worden. Een externe partij die werkt als linking pin — één aanspreekpunt dat alle lijnen samenhoudt — voorkomt dat de coördinatie versnipperd raakt en dat jij als opdrachtgever telkens zelf moet schakelen tussen partijen.
Hoe zorg je dat leveranciers en machinebouwers aansluiten op de interne planning?
Betrek leveranciers zo vroeg mogelijk in het proces en deel de projectplanning inclusief de kritieke mijlpalen en afhankelijkheden. Maak concrete afspraken over levertijden, acceptatietesten en oplevercriteria, en leg deze contractueel vast. Houd bij lange levertijden rekening met een buffer in de planning en stem regelmatig af over de voortgang. Een technisch adviseur of projectcoördinator die de leveranciers actief monitort, voorkomt dat vertragingen aan leverancierszijde pas laat zichtbaar worden.
Welke documentatie moet er klaarliggen vóór de ingebruikname van een nieuwe productielijn?
Voor de ingebruikname heb je minimaal nodig: bijgewerkte risicoanalyses (HACCP), technische tekeningen en Pu0026ID’s, keuringsrapporten en CE-documentatie van de machines, een bijgewerkt reinigings- en validatieprotocol, en aantoonbare training van de betrokken medewerkers. Afhankelijk van je certificering (BRC, IFS of andere) kunnen aanvullende documenten vereist zijn voor de audit. Zorg dat de kwaliteitsafdeling deze documentatie al tijdens het project begeleidt, zodat je bij oplevering niet alsnog alles bij elkaar hoeft te zoeken.
Hoe meet je achteraf of de implementatie van de nieuwe productielijn succesvol was?
Definieer de succescriteria al vóór de start van het project: denk aan OEE (Overall Equipment Effectiveness), productiesnelheid, uitvalpercentage, en het aantal afwijkingen in de eerste weken na opstart. Vergelijk deze KPI’s na een vaste inloopperiode — doorgaans vier tot acht weken — met de gestelde doelen en de prestaties van de oude lijn. Betrek ook de werkvloer in deze evaluatie: hun ervaringen geven inzicht in verbeterpunten die niet uit de cijfers blijken. Een gestructureerde nazorgfase met de uitvoerende partij helpt om restpunten snel op te lossen.
Gerelateerde artikelen
- Hoe manage ik aannemers tijdens een energierenovatieproject in een productiefaciliteit?
- Wie is verantwoordelijk, eindverantwoordelijk, geraadpleegd en geïnformeerd in een complex project?
- Hoe stel je een goed projectteam samen voor een chemische productieplant?
- Hoe beheer je veiligheidsvoorschriften tijdens een wijziging in een productiebedrijf?
- Wanneer moet je een MOC-procedure doorlopen bij aanpassingen in de productie?
- Wat is het verschil tussen SIL 1, SIL 2 en SIL 3?
- Wat is het verschil tussen een ATEX-zone 1 en zone 2?
- Wat betekent compliance voor een productiebedrijf?
- Aan welke wet- en regelgeving moet een industrieel MKB-bedrijf voldoen?
- Wat is het verschil tussen compliance en certificering?